














دليل شامل لإعدادات معلمات اللحام بالموجات فوق الصوتية: شرح 14 معلمة رئيسية (النسخة العملية للمهندسين)
دليل شامل لإعدادات معلمات اللحام بالموجات فوق الصوتية: شرح 14 معلمة رئيسية (النسخة العملية للمهندسين)
قام بإعداد هذه المقالة لي يونغ، مهندس عمليات اللحام بالموجات فوق الصوتية في شركة شنتشن تشنغوان للمعدات الذكية بالموجات فوق الصوتية المحدودة، والذي يمتلك خبرة 22 عامًا في ضبط خطوط الإنتاج وتحسين الإنتاجية، وقد أنجز أكثر من 10000 مشروع لحام، شملت لحام أكثر من 100000 منتج. وتستند محتويات هذه المقالة إلى حالات عملية من خطوط الإنتاج والتحقق من المعايير.
جدول المحتويات
- ضغط اللحام
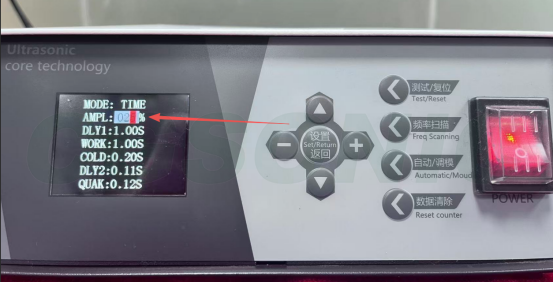
- وقت التأخير 1 (انتظار بدء التشغيل)
- وقت اللحام
- وقت تثبيت الضغط (التصلب)
- السعة
- اختيار وضع اللحام (الوقت/الطاقة/العمق)
- سرعة الهبوط
- مخفف هبوط الآلة
- ضغط التحفيز
- زمن التأخير الثاني (تأخير ما قبل الضغط)
- مدة الاهتزاز الثانوي (لتنظيف رأس اللحام)
- ضبط دقيق لحركة الماكينة
- معايرة مستوى الآلة
- شوط الماكينة الكلي
- جدول مرجعي سريع للمعلمات الـ 14
- شجرة قرارات ضبط المعلمات
- الأسئلة الشائعة (FAQ)
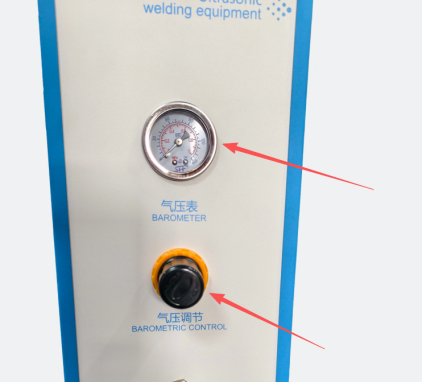
أولاً: ضغط اللحام
تأثير
يُعد ضغط اللحام أساسيًا في ربط البلاستيك، حيث يحدد مدى إحكام الاتصال بين رأس اللحام والمنتج، ويؤثر بشكل مباشر على ما إذا كان من الممكن نقل طاقة الاهتزاز بشكل فعال إلى اللحام.
تأثير
- ضغط غير كافٍ : لا تتناسب المنتجات العلوية والسفلية بإحكام، مما يؤدي إلى ضعف نقل طاقة الاهتزاز ويسهل حدوث لحامات غير مكتملة وقوة لحام غير كافية.
- الضغط المفرط : يتم ضغط البلاستيك بقوة، مما يؤدي إلى اللحام الزائد، والزوائد، وتلف المنتج وتشوهه.
اقتراح
- يفضل الضغط المتوسط للأجزاء البلاستيكية العادية؛ يجب تقليل الضغط بشكل مناسب للأجزاء ذات الجدران الرقيقة والأجزاء الخارجية؛ ويمكن زيادة الضغط بشكل مناسب للمواد الصلبة.
تسلسل تصحيح الأخطاء: قم بزيادة الضغط تدريجيًا من منخفض إلى مرتفع حتى تجد الضغط الذي يسمح بتثبيت المنتج بإحكام. لا تسعى إلى مبدأ "كلما كان التثبيت أكثر إحكامًا كان ذلك أفضل".
ثانيًا: وقت التأخير 1 (انتظار بدء التشغيل)
تأثير
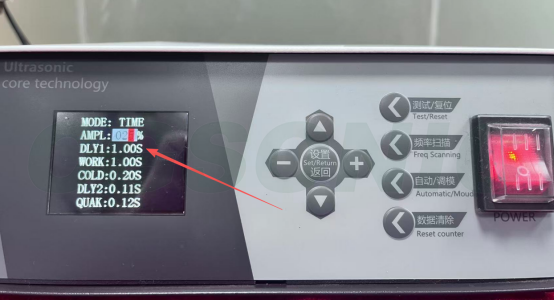
يتيح وقت الانتظار من الضغط على زر البدء إلى بدء رأس اللحام في النزول وإخراج الموجات فوق الصوتية للمشغل الوقت الكافي للتأكد من أن المنتج في مكانه.
تأثير
- تأخير قصير للغاية إذا تم تشغيل المنتج قبل وضعه بشكل صحيح، فقد يتسبب ذلك في سحق اليد أو تحرك المنتج، مما يشكل خطراً على السلامة.
- تأخيرات مفرطة تقليل وقت دورة الإنتاج والتأثير على كفاءة الطاقة الإنتاجية.
اقتراح
- بالنسبة للطرازات التي تعمل بزرين، لن يبدأ المؤقت إلا عند الضغط على كلتا اليدين في وقت واحد لضمان السلامة التشغيلية.
- بالنسبة للمنتجات القياسية، اضبط الوقت على 0.1-0.5 ثانية؛ أما بالنسبة للمنتجات التي تتطلب وضعًا وتحديدًا يدويًا، فقم بتمديد الوقت إلى 0.5-1.0 ثانية.
ثالثًا: وقت اللحام
تأثير
تحدد مدة اهتزاز الموجات فوق الصوتية كمية البلاستيك المنصهر. يُعد وقت اللحام العامل الأكثر أهمية للمبتدئين، ولكنه أيضاً العامل الأكثر عرضة للخطأ في الضبط.
تأثير
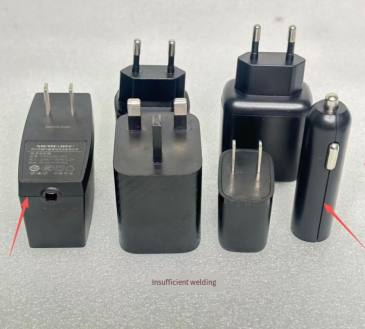
- وقت قصير جداً : عدم كفاية ذوبان البلاستيك، وعدم اكتمال اللحام، وضعف عملية اللحام.
- طويل جداً يؤدي إدخال الطاقة المفرط إلى انصهار البلاستيك بشكل مفرط، مما ينتج عنه احتراق ووميض مفرط وتشوه المنتج.
اقتراح
- وقت اللحام للأجزاء الصغيرة والرقيقة يكون بشكل عام 1-0.4 ثانية أما بالنسبة للأجزاء المتوسطة والكبيرة، فهي يتراوح بين 0.4 و 1.2 ثانية ويمكن تعديلها بدقة وفقًا لتأثير اللحام الفعلي.
- ابدأ بفترات زمنية قصيرة وقم بزيادتها تدريجياً؛ لا تحدد فترات زمنية طويلة مباشرة. إذا لاحظت وجود حرق أو نتوءات زائدة، فقم بتعديلها على الفور.
- لأول تجربة لحام لنموذج جديد أو مواد جديدة، يُنصح بالبدء من 0.2 ثانية وإجراء اختبار لمدة 0.1 ثانية في كل مرة، مع تسجيل المظهر والقوة
رابعاً: وقت الضغط (التصلب)
تأثير
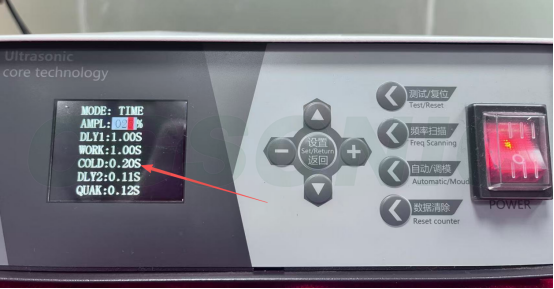
بعد توقف المعالجة بالموجات فوق الصوتية، استمر بالضغط على المنتج لأسفل للسماح للبلاستيك المنصهر بالتبريد والتصلب. يُعدّ عدم كفاية وقت الضغط سببًا شائعًا لتشقق اللحام وارتداده.
تأثير
- مدة الانتظار قصيرة جدًا إذا تم فتح القالب قبل أن يبرد البلاستيك، فإن اللحام يكون عرضة للارتداد والتشقق وعدم المحاذاة.
- مدة الضغط المفرط يؤدي ذلك إلى إبطاء دورة الإنتاج وتقليل كفاءة الإنتاج.
اقتراح
- بالنسبة للمنتجات القياسية، فإن قدرة تحمل الضغط المدة الزمنية تتراوح بين 0.2 و 0.8 ثانية بالنسبة للمنتجات ذات متطلبات الإحكام العالية، يجب تمديد وقت تحمل الضغط بشكل مناسب (مثل الأغلفة المقاومة للماء).
- كلما ارتفعت درجة انصهار المادة وزاد سمك اللحام، كلما زادت مدة تحمل الضغط.
خامساً: السعة
تأثير
تحدد سعة اهتزاز رأس اللحام كمية الطاقة المنقولة إلى المنتج في وحدة الزمن. وتشكل السعة، إلى جانب زمن اللحام والضغط، "العناصر الثلاثة للطاقة".
تأثير
- سعة منخفضة : طاقة غير كافية، لحام ضعيف، ووصلة لحام رديئة.
- سعة مفرطة : التأثير كبير للغاية، مما قد يؤدي بسهولة إلى حرق المواد وتصدع الأجزاء ذات الجدران الرقيقة من المنتج.
اقتراح
- تتطلب المواد البلاستيكية الصلبة (PC، ABS) سعة أعلى ( 60%-80% )؛ تستخدم الأقمشة اللينة المصنوعة من البولي بروبيلين والبولي إيثيلين والأقمشة غير المنسوجة سعة أقل ( 30%-50% ).
- استخدم الإعداد المتوسط للجهاز أولاً (عادةً 50%)، وقم بإجراء تعديلات طفيفة بالزيادة أو النقصان إذا لزم الأمر. لا تقم بضبطه على أعلى إعداد دفعة واحدة.
- يمكن أن يؤدي السعة المفرطة أيضًا إلى تسريع تآكل رأس اللحام وتوليد الحرارة، لذلك يجب مراقبة درجة حرارة رأس اللحام أثناء الاستخدام طويل الأمد.
سادساً: اختيار نمط اللحام (الوقت/الطاقة/العمق)
تأثير
توفر آلة اللحام بالموجات فوق الصوتية الدقيقة ثلاثة أوضاع تشغيل، تتميز بمعايير الإخراج الخاصة بها:
- وضع الوقت : يُخرج الموجات فوق الصوتية على فترات زمنية ثابتة (يتم التحكم فيها بواسطة "الثواني").
- وضع الطاقة : يُخرج طاقة إجمالية لتعويض تقلبات الجهد (يتم التحكم فيها بواسطة "الجول").
- وضع العمق يتم التحكم فيه عن طريق عمق رأس اللحام الذي يضغط لأسفل (بالملليمترات).
السيناريوهات القابلة للتطبيق
- وضع الوقت : أبعاد المنتج الثابتة وتناسق المواد الجيد، والوضع الأكثر استخدامًا، والخيار الأول للمبتدئين لتصحيح الأخطاء.
- وضع الطاقة : يوصى به للإنتاج الضخم حيث تكون الجودة الثابتة مطلوبة وللورش ذات جهد إمداد الطاقة المتقلب.
- الوضع العميق : سيناريوهات ذات متطلبات صارمة بشأن الارتفاع الكلي للمنتج وكمية المواد الزائدة في المظهر (مثل الإلكترونيات الدقيقة والأجهزة الطبية).
اقتراح
ينبغي على المبتدئين البدء بوضع الوقت لتصحيح الأخطاء، ثم الانتقال إلى وضع الطاقة أو وضع العمق بعد التعرف عليه؛ تدعم الطرازات القياسية وضع الوقت فقط، يرجى الاتصال بمورد المعدات للطرازات المتطورة.
سابعاً: سرعة الهبوط
تأثير
سرعة الحركة الهابطة لـبوق. تؤثر سرعة الهبوط بشكل مباشر على قوة الصدمة في اللحظة التي يلامس فيها رأس اللحام المنتج.
تأثير
- سرعة الهبوط سريعة للغاية : يصطدم رأس اللحام بالمنتج، ويتسبب الاصطدام في تحرك المنتج أو تشققه أو عدم محاذاته.
- معدل الانخفاض بطيء للغاية وهذا يطيل دورة الإنتاج بأكملها ويقلل من الطاقة الإنتاجية.
اقتراح
- بالنسبة للأجزاء المصممة بدقة أو الهشة، يجب إبطاء سرعة الهبوط؛ أما بالنسبة للأجزاء الهيكلية العادية، فيمكن زيادة السرعة بشكل مناسب.
يوصى بالبدء بلحام تجريبي بسرعة 50% والتعديل وفقًا لذلك بناءً على الملاحظات حول مظهر المنتج وقوته.
8. مخزن هبوط الآلة
تأثير
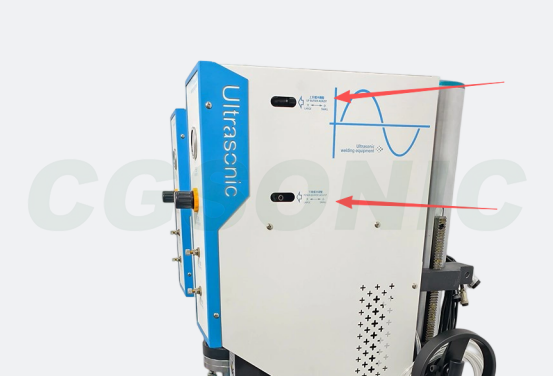
يتم ضبط تباطؤ التخميد للأسطوانة عندما ينزل رأس اللحام ويقترب من المنتج من خلال صمامات ضبط التخميد الموجودة على طرفي الأسطوانة، مما يقلل من الصدمة عندما يلامس رأس اللحام المنتج.
تأثير
- تبطين غير كافٍ : يؤدي الاصطدام عالي السرعة لرأس اللحام بالمنتج إلى إزاحة المنتج أو حدوث تشققات أو عدم محاذاة في الموضع، كما يتم توليد انبعاجات بسهولة على الأجزاء الظاهرة.
- مخزن مؤقت زائد معدل الهبوط بطيء للغاية، مما يطيل دورة الإنتاج ويقلل من الطاقة الإنتاجية.
اقتراح
- عادة ما يتم ضبط المخزن المؤقت على صمامات ضبط المخزن المؤقت الموجودة في كلا طرفي الأسطوانة؛ يؤدي الضبط في اتجاه عقارب الساعة إلى زيادة التخزين المؤقت، بينما يؤدي الضبط عكس اتجاه عقارب الساعة إلى تقليله.
- قم بزيادة حجم المخزن المؤقت للأجزاء الخارجية والأجزاء الدقيقة والأجزاء الهشة؛ وقلل حجم المخزن المؤقت بشكل مناسب للأجزاء الهيكلية العادية لتحسين وقت الدورة.
- التخزين المؤقت وسرعة الهبوط هما عاملان يعملان معًا؛ تعديل أي منهما بمفرده له تأثير محدود.
9. ضغط التحفيز
تأثير
لا تُصدر الموجات فوق الصوتية إلا بعد أن يصل رأس اللحام إلى الضغط المحدد عند ملامسته للمنتج. ويُعادل ضغط التشغيل "مفتاح تأكيد الملاءمة".
تأثير
- ضغط الزناد مرتفع للغاية : يتم بدء التحفيز بالموجات فوق الصوتية قبل أن يتم ضغط الضغط بالكامل، مما يتسبب في انزلاق الاهتزاز وضعف اللحام.
- ضغط الزناد منخفض للغاية يبدأ بالاهتزاز قبل أن يلتصق تمامًا، مما يؤدي إلى لحام غير مستقر.
اقتراح
- يجب أن يكون ضغط التشغيل أقل قليلاً من ضغط اللحام الفعلي لضمان ربط المنتج بالكامل قبل بدء المعالجة بالموجات فوق الصوتية.
- الطرازات الراقية فقط (مثل ال سلسلة HS (وسلسلة P3) تدعم وظيفة تشغيل الضغط؛ أما الطرازات العادية فلا تحتوي على هذا الخيار.
10. زمن التأخير الثاني (تأخير التحميل المسبق)
تأثير
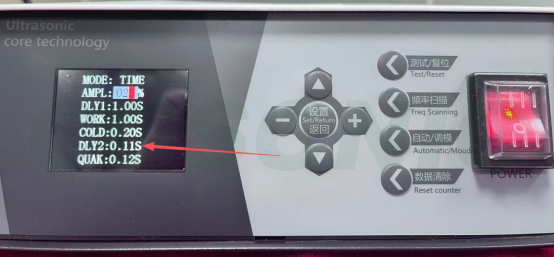
يسمح وقت التأخير بين نزول رأس اللحام وملامسته للمنتج وبداية إخراج الموجات فوق الصوتية للمنتج بالالتصاق الكامل والاستقرار تحت الضغط قبل بدء الاهتزاز؛ وهذا ما يُعرف أيضًا بتأخير الضغط المسبق.
تأثير
- تأخير قصير للغاية يبدأ المنتج بالاهتزاز قبل أن يتم ربطه بالكامل، مما يتسبب في الانزلاق وضعف اللحام وعدم استقرار اللحامات.
- تأخير مفرط : تصبح دورة الإنتاج أطول، وقد يتسبب الضغط المستمر في تشوه المنتج أو تلفه.
اقتراح
- بالنسبة للمنتجات العادية، يجب أن يكون الوقت بين 0.05 و 0.2 ثانية أما بالنسبة للعناصر الكبيرة أو المنتجات التي تتطلب الضغط المسبق واللصق، فينبغي تمديد الوقت بشكل مناسب إلى 2-0.5 ثانية .
- استخدمه بالتزامن مع ضغط الزناد للتأكد من ملاءمة المنتج بشكل صحيح قبل تفعيل الإخراج بالموجات فوق الصوتية.
- زمن التأخير 1 مقابل زمن التأخير 2 أحدهما هو الانتظار من "الضغط على الزر إلى النزول" (لحماية المشغل)، والآخر هو الانتظار من "ملامسة المنتج إلى بدء الاهتزاز" (لضمان ملاءمة مناسبة).
11. وقت الاهتزاز الثاني (لتنظيف رأس اللحام)
تأثير
بعد اكتمال عملية اللحام والحفاظ على الضغط، تُطلق موجات فوق صوتية لفترة وجيزة لإزالة المنتج أو الخبث العالق برأس اللحام، مما يمنع التصاق رأس اللحام بالمادة ويحافظ على سير العملية التالية. تُطلق بعض الطرازات على هذه العملية اسم "اهتزاز فك القالب" أو "وقت تنظيف رأس اللحام".
تأثير
- وقت قصير جداً : تلتصق الخبث أو المنتج برأس اللحام، مما يؤثر على وضعية وجودة اللحام في عملية اللحام التالية.
- وقت زائد : يهدر الطاقة، وقد يتسبب في ارتفاع درجة حرارة رأس اللحام بشكل كبير، ويسرع من تآكل رأس اللحام.
اقتراح
- المواد التي يسهل الالتصاق بها (مثل PP و PE) تتطلب عملية رج وإسقاط ثانوية؛ أما المواد البلاستيكية الصلبة فليس من السهل الالتصاق بها بشكل عام.
- الإعداد الطبيعي هو 05-0.2s قم بتمديد الوقت بشكل مناسب للمواد سهلة الالتصاق؛ أما بالنسبة للمنتجات غير اللاصقة، فقم بتعيينه على 0 لتعطيل هذه الوظيفة.
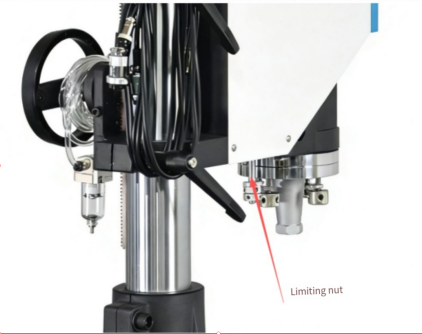
12. الضبط الدقيق لشوط الآلة
تأثير
يُستخدم الضبط الدقيق للشوط الرأسي لرأس اللحام للتحكم بدقة في موضع التلامس وعمق اللحام بين أدنى نقطة في رأس اللحام وسطح المنتج. ويتم ذلك عادةً من خلال براغي تحديد الحد أو مقابض التدريج.
تأثير
- السكتة الدماغية المفرطة : يتم الضغط على رأس اللحام لأسفل بعمق شديد، مما يؤدي إلى اللحام الزائد، والوميض، وتلف المنتج وتشوهه.
- عدم كفاية السكتة الدماغية : رأس اللحام لا يقوم بالتلامس المناسب أو أن الضغط غير كافٍ، مما يؤدي إلى لحام غير مكتمل وقوة لحام غير كافية.
اقتراح
- أولاً، قم بإجراء تعديل تقريبي على الحركة الإجمالية، ثم استخدم التعديلات الدقيقة لتحديد الموضع بدقة.
- يجب ألا يتجاوز كل تعديل 1 مم أثناء عملية التعديل، يجب إجراء لحامات اختبارية، ويجب تأكيد النتائج من خلال الجمع بين فحص المظهر وفحص القوة.
- بعد تغيير المنتجات أو رؤوس اللحام، يجب إعادة معايرة الضبط الدقيق للشوط.
13. معايرة تسوية الآلة
تأثير
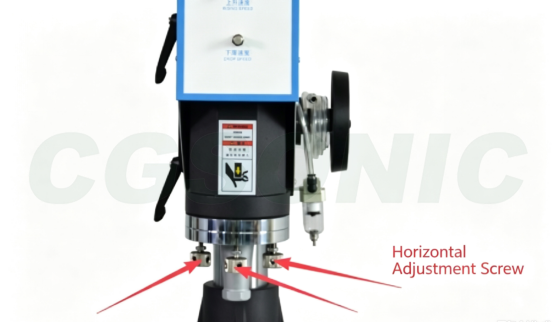
إن محاذاة التوازي بين سطح عمل رأس اللحام وسطح عمل القالب/التركيب السفلي يضمن توزيع ضغط اللحام بالتساوي في جميع أنحاء اللحام، وهو الأساس لضمان جودة لحام متسقة.
تأثير
- الانحراف الأفقي : يتم لحام جانب واحد من اللحام بشكل مفرط بينما يتم لحام الجانب الآخر بشكل غير كافٍ، مما يؤدي إلى قوة لحام غير متساوية وتشوه المنتج بسهولة.
اقتراح
- يتم تحقيق المحاذاة الأفقية عادةً عن طريق ضبط براغي التسوية الموجودة على دعامة تثبيت رأس اللحام.
- يجب إعادة معايرة المستوى بعد تغيير رأس اللحام، أو تغيير القالب السفلي، أو تحريك الآلة.
- يمكن اختبار توزيع الضغط باستخدام ورق حساس للضغط أو ورق ألومنيوم للتأكد من الوضع الأفقي.
- يجب إجراء عملية التسوية بعد كل تغيير لرأس اللحام أو القالب؛ أثناء الإنتاج، يجب فحص المستوى بانتظام (أسبوعيًا أو شهريًا)، ويجب تعديل أي انحرافات على الفور.
الرابع عشر. شوط الآلة الكلي
تأثير
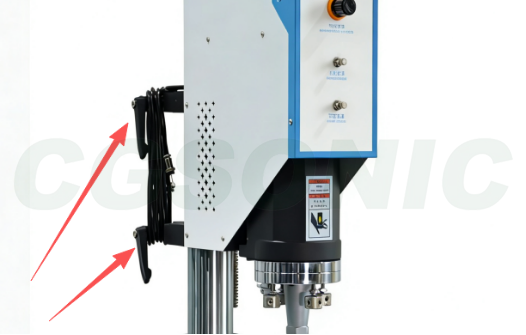
يتحكم في النطاق الكلي لحركة جسم الآلة بالكامل أثناء ارتفاعه أو انخفاضه، ويستخدم لضبط المسافة الأولية وأقصى ضغط لأسفل بين البوق (رأس اللحام) والمنتج، ولتحديد نطاق ارتفاعات المنتج التي يمكن تكييفها.
تأثير
- السكتة الدماغية الكلية المفرطة : ينزل رأس اللحام إلى أسفل كثيراً، مما يزيد من وقت الدورة وقد يتجاوز نطاق الشوط الفعال للأسطوانة.
- عدم كفاية إجمالي الضربة : لا يمكن لرأس اللحام الوصول إلى المنتج، أو أن عمق اللحام غير كافٍ، مما يؤدي إلى لحام بارد.
اقتراح
- عند التبديل إلى منتجات ذات ارتفاعات مختلفة، يجب إعادة ضبط إجمالي مسافة الحركة.
- يتم ضبط رأس اللحام وفقًا لارتفاع المنتج لضمان سهولة التقاط المنتج ووضعه عندما يكون في أعلى نقطة له، وإمكانية إكمال اللحام عندما يكون في أدنى نقطة له.
- أولاً، قم بإجراء تعديل تقريبي على نطاق الحركة الإجمالي، ثم قم بإجراء تعديلات دقيقة على نطاق الحركة من أجل تحديد الموضع بدقة.
جدول مرجعي سريع للمعلمات الـ 14
| رقم سري | المعلمة | نطاق معقول | أثر التكيف | تأثير التخفيض |
| 1 | ضغط اللحام | متوسط (حسب الطراز) | اللحام المفرط، والتلف الناتج عن الضغط، والتشوه | لحام رديء، قوة غير كافية |
| 2 | زمن التأخير 1 | 0.1-0.5 ثانية | انخفاض الطاقة الإنتاجية | بالضغط لأسفل، يتحرك المنتج |
| 3 | وقت اللحام | 0.1-1.2 ثانية | محروق، نتوءات، مشوه | لحام رديء، قوة غير كافية |
| 4 | مدة الانتظار | 0.2-0.8 ثانية | ابطئ | تشقق اللحام وارتداده |
| 5 | السعة | 30%-80% | المواد المحترقة، الجدران الرقيقة المتشققة | لحام رديء، انصهار ضعيف |
| 6 | وضع اللحام | الوقت/الطاقة/العمق | اختر وفقًا للسيناريو | |
| 7 | سرعة الهبوط | 30%-70% | انزياح المنتج، تشققات | ابطئ |
| 8 | المخزن المؤقت المتساقط | وضع الصمام من 1 إلى 3 دورات | ابطئ | تأثير، انبعاج |
| 9 | ضغط التحفيز | أقل بقليل من ضغط اللحام | انزلاق، وصلة لحام باردة | التذبذب المبكر وعدم الاستقرار |
| 10 | زمن التأخير 2 | 0.05-0.5 ثانية | إيقاع أبطأ، إصابات سحق | انزلاق، وصلة لحام باردة |
| 11 | هزة ثانوية | 0.05-0.2 ثانية | ارتفاع درجة حرارة رأس اللحام وتآكله | الالتصاق، إزاحة تحديد الموضع |
| 12 | تعديلات طفيفة على خط سير الرحلة | خطوة 0.1 مم | اللحام الزائد، تلف الضغط | عدم كفاية الاتصال، ولحام رديء |
| 13 | المعايرة الأفقية | اختبار الورق الحساس للضغط | يجب أن يكون الزي موحداً | |
| 14 | برنامج الرحلة الكامل | حسب ارتفاع المنتج | إيقاع أبطأ، سفر زائد | غير قادر على اللحام، لحام رديء |
شجرة قرارات ضبط المعلمات
عند مواجهة عيوب في اللحام، يمكن أن يغطي الفحص بالترتيب التالي 90% من المشاكل:
① تجفيف المواد الخام (ABS/PC 80-100 درجة مئوية، 2-4 ساعات) ② ضبط خلوص المنتج وموضعه ③ حالة رأس اللحام/قالب القاعدة (التآكل، الرنين، الاستواء) ④ ثلاثة معايير رئيسية: الضغط، والزمن، والسعة ⑤ معايير ثانوية مثل ثبات الضغط، والتخميد، والشوط
أولاً، استبعد ثلاث فئات رئيسية من المشاكل: المواد، والوضع، والقوالب قبل تعديل المعايير. عكس هذا الترتيب سيؤدي إلى إضاعة الوقت في الاتجاه الخاطئ.
خطوات تصحيح الأخطاء العامة
- أولاً، تأكد من أن رأس اللحام وتركيب القالب السفلي مثبتان في مكانهما وأن وضع المنتج ليس خاطئًا.
- اضبط الضغط والسعة على قيم متوسطة في البداية، ثم قم بزيادة وقت اللحام تدريجياً.
- أولاً، تحقق من المظهر: بحثاً عن الحروق أو النتوءات أو الانبعاجات؛ ثم قم بإجراء اختبار الكسر للتحقق من قوة اللحام.
- قوة غير كافية: أعط الأولوية لزيادة الوقت أو السعة قليلاً، وتجنب تعديل المعلمات بشكل كبير في وقت واحد.
- إذا احترقت مادة اللحام: قلل الوقت أو السعة أو الضغط.
- بمجرد ضبط المعايير بشكل صحيح، احفظ الصيغة لاستخدامها في المستقبل عند تغيير المنتجات.
أخطاء شائعة في تصحيح الأخطاء
- قاموا على الفور بضبط الوقت والسعة على الحد الأقصى، مما أدى إلى إتلاف المنتج بشكل مباشر.
- إن الاكتفاء بفحص مظهر اللحام دون إجراء اختبار الكسر يؤدي إلى وجود عدد كبير من المناطق الملحومة بشكل سيئ.
- ضبط الوقت فقط مع تجاهل تنسيق الضغط والسعة واستمرار الضغط.
- تم تغيير المواد الواردة، ولكن تم استخدام المعايير القديمة، مما أدى إلى عيوب في الدفعة.
- بدون حفظ الصيغة، سيتعين عليك البدء من الصفر في كل مرة تقوم فيها بتغيير المنتجات، وهو أمر غير فعال وعرضة للأخطاء.
الأسئلة الشائعة (FAQ)
س: ما هي المعلمة التي يجب أن أبدأ بها عند ضبط معلمات اللحام بالموجات فوق الصوتية؟
ج: نوصي باتباع مبدأ "تحديد الموضع أولاً، ثم المعايير". تأكد أولاً من تثبيت رأس اللحام والقالب السفلي في مكانهما، وأن المنتج في الموضع الصحيح. ثم اضبط الضغط والسعة على مستويات متوسطة، وزد وقت اللحام تدريجياً. تحقق أولاً من المظهر (تأكد من عدم وجود حروق أو نتوءات أو علامات ضغط)، ثم قم بإجراء اختبار كسر للتحقق من المتانة. إن ضبط الوقت والسعة على الحد الأقصى دفعة واحدة خطأ شائع لدى المبتدئين، وسيؤدي مباشرة إلى تلف المنتج.
س: ما هو وقت اللحام المناسب؟
ج: لا توجد قيمة مطلقة؛ فالأمر يعتمد على سُمك جدار المنتج، ومادته، ومساحة اللحام. بالنسبة للأجزاء الصغيرة والرقيقة، تتراوح المدة عادةً بين 0.1 و0.4 ثانية؛ أما بالنسبة للأجزاء المتوسطة والكبيرة، فتتراوح بين 0.4 و1.2 ثانية. مبدأ الضبط هو البدء بوقت قصير وزيادته تدريجيًا. في حال حدوث احتراق أو نتوءات زائدة، يجب إعادة الضبط فورًا. الخطأ الأكثر شيوعًا الذي يرتكبه المبتدئون هو ضبط الوقت على أكثر من 1.5 ثانية دفعة واحدة، مما يؤدي إلى احتراق المادة.
س: كيف يمكنني ضبط نسبة السعة؟
ج: تتطلب المواد البلاستيكية الصلبة (مثل البولي كربونات والأكريلونيتريل بوتادين ستايرين) سعة اهتزاز أعلى (60-80%)، بينما تتطلب المواد البلاستيكية اللينة (مثل البولي بروبيلين والبولي إيثيلين والأقمشة غير المنسوجة) سعة اهتزاز أقل (30-50%). يُنصح بالبدء بالإعداد المتوسط للجهاز (عادةً 50%)، ثم تعديله تدريجيًا بالزيادة أو النقصان عند ظهور أي مشاكل. تجنب البدء بالسعة القصوى مباشرةً، لأن السعة المفرطة قد تتسبب في تشقق الأجزاء ذات الجدران الرقيقة وتسريع تآكل رأس اللحام.
س: كيف أختار بين وضع الوقت، ووضع الطاقة، ووضع العمق؟
أ: يُخرج وضع الوقت موجات فوق صوتية لمدة محددة، وهو مناسب للمنتجات ذات الأبعاد الثابتة وتجانس المواد الجيد؛ وهو الوضع الأكثر شيوعًا. يُخرج وضع الطاقة إجمالي الطاقة، مما يُعوض تقلبات جهد مصدر الطاقة، وهو مناسب للإنتاج بكميات كبيرة مع متطلبات جودة ثابتة. يتحكم وضع العمق في عمق رأس اللحام، وهو مناسب للسيناريوهات ذات المتطلبات الصارمة على الارتفاع الكلي للمنتج وتدفق المواد. ينبغي على المبتدئين البدء بوضع الوقت لتصحيح الأخطاء، ولضمان استقرار الإنتاج بكميات كبيرة، يُفضل استخدام وضع الطاقة أو وضع العمق.
س: ما هي الاختلافات بين ضغط الزناد، ووقت التأخير الأول، ووقت التأخير الثاني؟
ج: هذه المعايير الثلاثة تتحكم في تسلسل بدء عملية اللحام. زمن التأخير الأول هو زمن الانتظار من لحظة الضغط على الزر حتى نزول رأس اللحام (0.1-0.5 ثانية)، مما يسمح للمشغل بالتأكد من استقرار المنتج. زمن التأخير الثاني هو تأخير الضغط المسبق (0.05-0.5 ثانية) من رأس اللحام الذي يضغط على المنتج إلى بداية الإخراج بالموجات فوق الصوتية، مما يسمح للمنتج بالالتصاق بشكل كامل. ضغط الزناد يبدأ تشغيل جهاز اللحام بالموجات فوق الصوتية فقط بعد ملامسة رأس اللحام للضغط المحدد (متوفر فقط في الطرازات المتطورة)، مما يضمن الالتصاق قبل بدء الاهتزاز. يُمكن استخدام هذه المعايير الثلاثة معًا لمنع حدوث مشاكل مثل الضغط على اليد، والانزلاق، وعدم اكتمال اللحام.
س: ما الغرض من وقت الاهتزاز الثانوي (وقت تنظيف رأس اللحام)؟
ج: بعد اللحام، تُعاد الموجات فوق الصوتية لفترة وجيزة لإزالة أي بقايا من المنتج أو مواد منصهرة عالقة برأس اللحام، مما يمنع التصاق المواد من التأثير على تحديد الموضع في الدورة التالية. هذا الإعداد ضروري لمواد البولي بروبيلين والبولي إيثيلين سهلة الالتصاق؛ أما بالنسبة للبلاستيك الصلب (ABS، PC)، الذي لا يلتصق بسهولة عمومًا، فيُمكن استخدام إعداد 0. يُستخدم عادةً إعداد يتراوح بين 0.05 و0.2 ثانية؛ إذ أن الإعدادات الطويلة جدًا تُسرّع من تآكل رأس اللحام وارتفاع درجة الحرارة.
س: هل يجب عليّ حفظ الوصفة بعد تعديل المعايير؟
- ج: من الضروري حفظ الإعدادات. بعد ضبط معايير كل منتج، يُنصح بحفظها في الجهاز باسم مُحدد (مثلاً: "ABS-shell-A1-formula"). يتيح ذلك استخدامها مباشرةً عند تغيير المنتجات، مما يُغني عن إعادة الضبط في كل مرة. عند تغيير دفعة مواد قولبة الحقن، يجب إعادة التحقق من المعايير؛ إذ لا يُمكن تطبيق الصيغة القديمة مباشرةً.