














11 عيبًا شائعًا في لحام البلاستيك بالموجات فوق الصوتية وكيفية حلها (مع خارطة طريق سريعة لحل المشكلات)
آخر تحديث: ٢٠ أغسطس ٢٠٢٦ | المؤلف: [لي يونغ] (مهندس عمليات اللحام بالموجات فوق الصوتية) | مدة القراءة: ١٢ دقيقة تقريبًا
| حول هذه المقالة أعدّ هذا المقال لي يونغ، مهندس عمليات اللحام بالموجات فوق الصوتية في شركة شنتشن تشنغوان للمعدات الذكية بالموجات فوق الصوتية المحدودة. يتمتع لي يونغ بخبرة 22 عامًا في تشغيل خطوط الإنتاج وتحسين الإنتاجية، وقد أنجز أكثر من 10,000 مشروع لحام شملت أكثر من 100,000 منتج ملحوم. يستند محتوى هذا المقال إلى حالات عملية حقيقية من خطوط الإنتاج، بالإضافة إلى التحقق من صحة المعايير. |
جدول المحتويات
- اللحام البارد (اللحام الزائف)
- اللحام الزائد (علامات الحروق، التفحم)
- وميض مفرط وتدفق زائد
- تشوه المنتج والتواءه
- الشقوق والانفصال
- عدم محاذاة اللحام وعدم تطابقه
- الانبعاجات والخدوش (علامات ضغط السطح)
- الفقاعات والمسامية
- ضعف في إحكام الإغلاق (تسرب الماء والهواء)
- جودة لحام غير متناسقة
- صوت خشخشة بعد اللحام
- خارطة طريق سريعة لحل المشكلات
- الأسئلة الشائعة (FAQ)
أصبحت عملية اللحام بالموجات فوق الصوتية للبلاستيك هي عملية التجميع الرئيسية في تصنيع الأجزاء الداخلية للسيارات، وهياكل الأجهزة الإلكترونية، والأجهزة الطبية، وقطع غيار الأجهزة المنزلية، والعديد من المجالات الأخرى، وذلك بفضل سرعتها، ودقتها العالية، وعدم حاجتها إلى مواد استهلاكية. مع ذلك، في الإنتاج الفعلي، تتأثر عيوب اللحام بحالة المواد، وإعدادات المعايير، وتآكل الأدوات، ودقة التثبيت، وعوامل أخرى، مما يجعلها مشكلة شائعة في جميع خطوط الإنتاج تقريبًا.
تستعرض هذه المقالة بشكل منهجي أكثر 11 عيبًا شيوعًا في اللحام بالموجات فوق الصوتية أثناء الإنتاج. يُقسّم كل عيب إلى ثلاثة مستويات: "العرض ← السبب ← الحل". وتتضمن المقالة في نهايتها دليلًا سريعًا لتحديد الأعطال وإصلاحها، مما يساعدك على تحديد السبب الجذري بسرعة عند حدوث أي خلل في خط الإنتاج، ويقلل من وقت التجربة والخطأ.
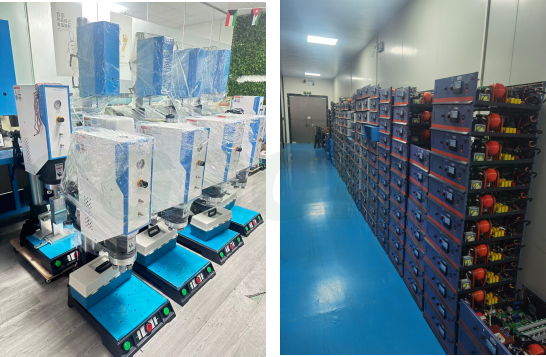
صور خط إنتاج معدات اللحام البلاستيكي بالموجات فوق الصوتية
1. اللحام البارد (اللحام الزائف)
الأعراض
يبدو خط اللحام مكتملاً ظاهرياً، لكنه ينفصل بلفة خفيفة باليد، وقوته أقل بكثير من متطلبات التصميم؛ ففي اختبارات التقشير، ينفصل الغلافان العلوي والسفلي ببساطة. ويُظهر فحص المقطع العرضي أنه لم يحدث اندماج حقيقي في الداخل - فقد تم "تسطيح" موجهات الطاقة فقط بدلاً من تشكيل كتلة منصهرة.
الأسباب
- ضغط اللحام غير كافٍ، أو وقت اللحام قصير جدًا، أو السعة منخفضة جدًا - مدخلات الطاقة أقل من عتبة الانصهار
- بوق أو تركيب مهترئ، مما يقلل من كفاءة نقل الطاقة
- المنتج غير محاذٍ بشكل صحيح في التركيب، لذا فإن موجهات الطاقة لا تتماشى مع نقطة ضغط البوق.
- الرطوبة الزائدة في الراتنج البلاستيكي؛ الماء المتبخر يحمل الحرارة ويمنع الانصهار
- مديرو الطاقة صغار جدًا في تصميم المنتج - لا توجد كمية كافية من المواد القابلة للانصهار
الحلول
- قم بزيادة ضغط اللحام، أو تمديد وقت اللحام، أو رفع مستوى خرج السعة حسب الاقتضاء (قم بضبط معلمة واحدة فقط في كل مرة، وسجل المقارنة).
- افحص أسطح عمل البوق والتركيب؛ وأعد تشكيل أو استبدل الأجزاء البالية على الفور.
- قم بتحسين التركيب لضمان وضع المنتج بدقة وبدون إزاحة
- قم بتجفيف الراتنج البلاستيكي مسبقًا لإزالة الرطوبة (بالنسبة لـ ABS/PC، اخبزه على درجة حرارة 80-100 درجة مئوية لمدة 2-4 ساعات).
- قم بتعديل بنية المنتج لتكبير موجهات الطاقة (يبلغ الارتفاع النموذجي للموجه 0.5-0.8 مم، اعتمادًا على سمك جدار المادة).
2. اللحام الزائد (علامات الحروق، التفحم)
الأعراض
يتحول خط اللحام إلى اللون الأبيض أو الأصفر أو حتى الأسود المتفحم؛ وتكون الزوائد كثيفة ويتشوه الجزء؛ وفي الحالات الشديدة، يحترق موضعياً. ويُلاحظ هذا غالباً في الأجزاء الصغيرة أو ذات الجدران الرقيقة أو المنتجات ذات موجهات الطاقة كبيرة الحجم.
الأسباب
- زيادة وقت اللحام أو سعته أو ضغطه - مدخلات الطاقة لكل وحدة مساحة تتجاوز الحد المسموح به
- مدة بقاء الموجات فوق الصوتية (التثبيت) طويلة جدًا؛ تتراكم الحرارة باستمرار دون وجود مكان لتبديدها.
- سُمك جدار المنتج رقيق نوعًا ما - لا يمكنه تحمل المعايير القياسية
الحلول
- تقليل وقت اللحام، وتقليل السعة، وخفض ضغط اللحام
- تقصير مدة بقاء الموجات فوق الصوتية/مدة التثبيت
- تقليل إجمالي استهلاك الطاقة للمنتجات ذات الجدران الرقيقة؛ وإذا لزم الأمر، العمل مع المهندس الإنشائي لتحسين سمك الجدار
- اضبط موضع تلامس البوق لمنع تركيز الطاقة على نقاط الضعف المحلية
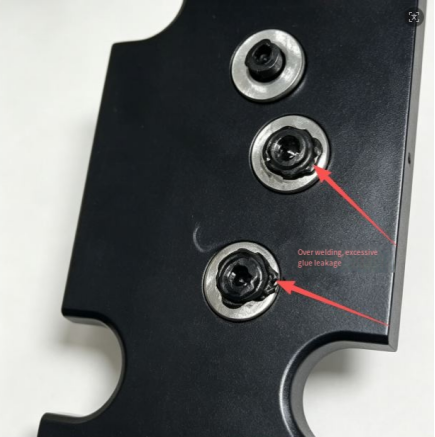
3. وميض مفرط وتدفق زائد
الأعراض
تُضغط حلقة من النتوءات البلاستيكية الزائدة على طول جانبي خط اللحام. هذا يُفسد المظهر ويجب قصه يدويًا بعد ذلك، مما يزيد التكلفة.
الأسباب
- ضغط اللحام مرتفع للغاية، أو عمق الانهيار (الشوط السفلي) مضبوط على عمق كبير للغاية
- تتدفق المادة بسهولة، لذا يتم عصر البلاستيك المنصهر بسهولة.
- الفجوة بين الغلافين العلوي والسفلي كبيرة جدًا، مما يمنح المادة المنصهرة "مسارًا للهروب".
- سطح التلامس للبوق ليس مستوياً، مما يخلق ضغطاً موضعياً مفرطاً
الحلول
- خفّض ضغط اللحام وقلل من عمق الانهيار المحدد
- تحسين عملية حقن المنتج لتقليل فجوة تركيب الغلاف
- قم بصيانة وإعادة شحذ القرن للحفاظ على سطح التلامس مستويًا
- بالنسبة للبلاستيك ذي التدفق الحر (مثل البولي بروبيلين)، قلل السعة لتقليل كمية البلاستيك المنصهر الذي يتم عصره للخارج
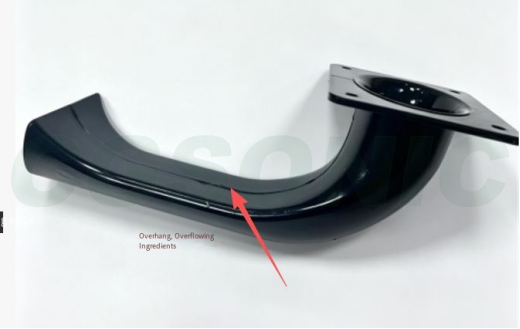
4. تشوه المنتج والتواءه
الأعراض
بعد اللحام، ينحني الغلاف أو ينتفخ وتتشوه ميزات التثبيت، مما يؤدي إلى إخراج التجميع اللاحق عن المحاذاة - أحيانًا إلى درجة أن التثبيتات لم تعد تتناسب على الإطلاق.
الأسباب
- ضغط تثبيت عالٍ مع تركيز الإجهاد الحراري موضعياً
- عدم كفاية الدعم المثبت؛ انهيار المناطق غير المدعومة من القطعة تحت الضغط
- يؤدي عدم انتظام سمك جدار القطعة نفسها إلى انكماش التبريد بشكل غير متناسق.
- يتم تخفيف الضغط قبل أن يكون وقت التبريد (التثبيت) كافياً، بينما لم يتصلب البلاستيك بعد.
الحلول
- قلل من ضغط تثبيت اللحام
- قم بتحسين تصميم الحامل/العش لتوفير دعم كامل لظهر المنتج والتخلص من المناطق غير المدعومة.
- تحسين تجانس سماكة الجدار في تصميم المنتج قدر الإمكان
- قم بتمديد وقت التثبيت/التبريد؛ حرر الضغط وافتح الأداة فقط بعد أن يبرد البلاستيك ويتصلب.
5. الشقوق والانفصال
الأعراض
تظهر الشقوق بالقرب من خط اللحام، في الأجزاء ذات الجدران الرقيقة، أو عند الزوايا. وهي أكثر شيوعاً في المواد الهشة (ABS، PC) - وخاصة PC.
الأسباب
- الطاقة فوق الصوتية المفرطة؛ تأثير الاهتزاز عالي التردد "يهز" المادة حرفيًا.
- يضغط القرن مباشرة على منطقة ذات جدار رقيق، مما يؤدي إلى تركيز الإجهاد
- إجهاد داخلي مرتفع في الجزء المصبوب؛ حرارة اللحام تؤدي إلى تحرير الإجهاد
- تركيز الإجهاد عند الزوايا الحادة للجزء
الحلول
- قلل من سعة التذبذب وطاقة اللحام الكلية لتقليل التأثير
- غيّر موضع تلامس البوق لتجنب المناطق ذات الجدران الرقيقة
- قم بتسخين الأجزاء المصبوبة مسبقًا لتخفيف الإجهاد الداخلي
- قم بتقريب الزوايا الحادة في هيكل المنتج للتخلص من نقاط تركيز الإجهاد
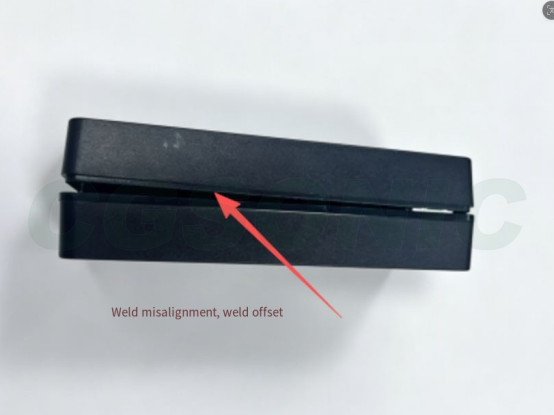
6. عدم محاذاة اللحام وعدم تطابقه
الأعراض
يظهر المفصل بين الغلافين العلوي والسفلي تفاوتًا كبيرًا في الارتفاعات - وهو عيب تجميلي يمكن أن يؤثر أيضًا على عملية منع التسرب في الحالات الشديدة.
الأسباب
- ضعف دقة تثبيت الموضع
- فجوة كبيرة في قالب حقن المنتج
- البوق غير مثبت عموديًا وبه إزاحة جانبية
- يتعرض الجزء لقوة جانبية أثناء التثبيت
الحلول
- قم بمعايرة وصيانة جهاز تحديد المواقع لتحسين دقة تحديد المواقع
- قم بتحسين قالب الحقن لتقليل فجوة تركيب الغلاف
- قم بتصحيح تركيب البوق لضمان استقامته وإزالة أي انحراف جانبي.
- اضبط أداة التثبيت بحيث لا يتم تحميل القطعة بشكل جانبي أثناء اللحام.
7. الانبعاجات والخدوش (علامات ضغط السطح)
الأعراض
تُحدث البوق علامات أو انبعاجات على السطح الخارجي للجزء، مما يُفسد مظهره. بالنسبة للأجزاء التجميلية (أجهزة التحكم عن بُعد، وألواح السماعات، وما إلى ذلك)، يُعد هذا عيبًا قاتلًا في العادة.
الأسباب
- ضغط اللحام المفرط
- السعة المنتقلة عبر السطح التجميلي
- صلابة القرن غير المناسبة أو ملمس السطح
- لا يوجد دعم خلف الجزء، لذا فهو يغوص تحت الضغط.
الحلول
- خفض ضغط اللحام
- أضف طبقة عازلة واقية بين القرن والسطح التجميلي؛ وحسّن ملمس سطح القرن
- أضف دعامة خلفية كاملة في التركيب لمنع الجزء من الغرق تحت الضغط
- قلل السعة للحد من وصول الاهتزاز إلى سطح التجميل
8. الفقاعات والمسامية
الأعراض
تظهر الفقاعات داخل خط اللحام - مرئية مباشرة للعين المجردة في الأجزاء الشفافة - مما يقلل من القوة ويؤثر على عملية الإحكام.
الأسباب
- نسبة الرطوبة العالية في البلاستيك؛ تتبخر أثناء اللحام وتُحتبس في خط اللحام.
- لا يمكن للغاز الموجود داخل المادة المنصهرة أن يتسرب.
- اللحام بسرعة كبيرة؛ يغلق البلاستيك المنصهر مبكراً جداً ويحبس الهواء
الحلول
- جفف الراتنج البلاستيكي تمامًا للتخلص من الرطوبة
- قم بإبطاء سرعة اللحام بشكل مناسب لإعطاء الغاز وقتًا كافيًا للخروج
- اضبط معايير الضغط بحيث يتم ضغط المادة المنصهرة بالكامل ويتم إخراج الغاز الداخلي من خط اللحام.
9. ضعف الإحكام (تسرب الماء والهواء)
الأعراض
قوة الشد مقبولة، لكن القطعة لا تجتاز اختبارات تسرب الهواء أو الغمر في الماء. شائعة في الأغلفة المقاومة للماء، وأجهزة استشعار السيارات، والأجزاء المبردة بالسوائل، وغيرها من المنتجات التي تتطلب منع تسرب بالغ الأهمية.
الأسباب
- اللحام البارد: يكون الانصهار غير متصل في بعض الأماكن، مما يترك فجوات في خط اللحام.
- تلوث سطح التلامس بالزيت أو الغبار
- أجهزة توجيه الطاقة التالفة أو المصممة بشكل سيئ - عدم وجود كمية كافية من الذوبان لملء مسار الختم
- معايير اللحام المتغيرة؛ يختلف الانصهار من جزء إلى آخر
الحلول
- ابدأ بتشخيص مشكلة اللحام البارد (انظر القسم 1) واضبط معايير اللحام بدقة بحيث يندمج اللحام بشكل مستمر من جميع الجهات.
- نظف أسطح التلامس للأجزاء قبل اللحام لإزالة الزيت والغبار
- افحص موجهات الطاقة؛ وفي حال وجود تلف، قم بتعديل هيكل المنتج
- قم بتثبيت ضغط الهواء والجهد الكهربائي للمعدات لتقليل تقلبات المعلمات، وقم بإجراء فحوصات موضعية لاختبار التسرب على الخط.
10. جودة لحام غير متناسقة
الأعراض
ضمن نفس الدفعة، يتم لحام بعض الأجزاء بشكل جيد بينما تخرج أجزاء أخرى ملحومة على البارد؛ ويتأرجح معدل العيوب على نطاق واسع، وتصبح المعايير التي تم ضبطها اليوم خاطئة مرة أخرى غدًا.
الأسباب
- تذبذب جهد الطاقة في ورشة العمل
- ضغط هواء مضغوط غير مستقر
- تآكل البوق وانحراف التردد الرنيني
- التباين بين الدفعات في الأجزاء المصبوبة (محتوى الرطوبة، الأبعاد، الإجهاد الداخلي)
- مساحة غير متناسقة لوضع التركيبات
الحلول
- قم بتزويد الجهاز بمثبت جهد كهربائي وقم بتثبيت ضغط إمداد الهواء
- افحص رنين البوق بانتظام؛ أصلح أو استبدل الأبواق البالية على الفور.
- التحكم في الأجزاء المصبوبة الواردة وتوحيد عملية التشكيل لتقليل التباين بين الدفعات
- قم بإصلاح التجهيزات بحيث يتم تثبيت كل جزء بنفس مسافة التموضع
11. صوت خشخشة بعد اللحام
الأعراض
يصدر صوت خشخشة خفيف من داخل القطعة النهائية عند هزها. وهذا شائع في المنتجات ذات التجويف المغلق (أجهزة التحكم عن بعد، وأغلفة المستشعرات).
الأسباب
- بقايا بلاستيكية ناتجة عن اللحام الزائد داخل التجويف
- انفصلت أجزاء من الفلاش وسقطت داخل المنتج
الحلول
- قم بتحسين المعايير لتجنب اللحام الزائد وقطع الحطام من مصدره
- حسّن تصميم خط اللحام بحيث لا يمكن أن ينفصل الزوائد إلى داخل التجويف
- أضف خطوة تنظيف بالهواء المضغوط بعد اللحام لإزالة الحطام من التجويف
- تحكم في الوميض والفيضان؛ أضف خطوة تقليم إذا لزم الأمر
خارطة طريق سريعة لحل المشكلات
عند ظهور خلل في اللحام، لا تقم بتغيير المعايير بشكل عشوائي. اتبع الترتيب التالي لحل المشكلة - فهو يغطي 90% من المشاكل:
① تجفيف المادة ② خلوص تركيب المنتج ③ حالة البوق/التركيب ④ المعايير الرئيسية الثلاثة: الضغط، والوقت، والسعة
تأكد أولاً من حالة المادة (الرطوبة، الدفعة)، ثم تحقق من دقة تركيب القطعة، ثم افحص البوق والتركيب بحثًا عن أي تآكل أو انحراف - وعندها فقط ابدأ بضبط المعايير. إذا قمت بذلك بترتيب عكسي، فستضيع وقتك في الاتجاه الخاطئ.
الأسئلة الشائعة (FAQ)
س: كيف يمكنني إصلاح اللحام البارد (اللحام الزائف) في اللحام بالموجات فوق الصوتية؟
أ: تحقق أولاً مما إذا كانت المعايير الرئيسية الثلاثة - الضغط، ووقت اللحام، والسعة - مضبوطة على قيم منخفضة للغاية؛ ثم تحقق مما إذا كان البوق/التركيب متآكلاً أو أن القطعة غير محاذية. كما أن رطوبة البلاستيك الزائدة تتسبب في اللحام البارد، لذا جفف المادة قبل اللحام. إذا كانت موجهات الطاقة صغيرة جدًا، فيجب تغيير هيكل المنتج لتكبيرها.
س: لماذا تتحول اللحامات فوق الصوتية إلى اللون الأبيض أو تحترق؟
ج: هذا مثال كلاسيكي على اللحام الزائد. وتشمل أسبابه طول مدة اللحام، أو سعة الموجة، أو الضغط، أو طول فترة بقاء الموجات فوق الصوتية مما يؤدي إلى تراكم الحرارة. والحل هو تقليل مدة اللحام، وخفض سعة الموجة، وتقليل الضغط، وتقصير مدة التثبيت. وتحتاج المنتجات ذات الجدران الرقيقة إلى عناية خاصة فيما يتعلق بالطاقة المُدخلة.
س: ماذا أفعل إذا تشوهت القطعة أو انحنت بعد اللحام بالموجات فوق الصوتية؟
أ: قلل ضغط تثبيت اللحام وحسّن أداة التثبيت لتوفير دعم كامل للجزء من الخلف؛ قم بتمديد وقت التثبيت/التبريد ولا تخفف الضغط إلا بعد أن يبرد البلاستيك ويتصلب. كما أن عدم انتظام سمك جدار الجزء نفسه يزيد من التشوه، ويجب تحسينه في مرحلة التصميم.
س: ما الفرق بين مادة ABS ومادة PC في اللحام بالموجات فوق الصوتية؟
أ: مادة ABS هي مادة غير متبلورة تتميز بقابلية لحام ممتازة بالموجات فوق الصوتية، مما يسهل عملية اللحام. أما مادة PC فهي أيضاً غير متبلورة، ولكنها تتميز بنقطة انصهار أعلى وصلابة أكبر، لذا فهي تتطلب سعة وطاقة أكبر؛ كما أنها حساسة للإجهاد الداخلي - يُنصح بالمعالجة الحرارية قبل اللحام، وإلا ستظهر الشقوق بسهولة.
س: كيف يمكنني تشخيص مشكلة اللحام بالموجات فوق الصوتية المتقطع وغير المتناسق؟
أ: قم باستكشاف الأخطاء وإصلاحها بهذا الترتيب: 1) تقلبات جهد الطاقة - قم بتركيب مثبت جهد؛ 2) ما إذا كان ضغط إمداد الهواء مستقرًا؛ 3) تآكل البوق وانحراف الرنين - تحقق بانتظام؛ 4) اختلاف الدفعات في الأجزاء المصبوبة - قم بتوحيد العملية؛ 5) ما إذا كانت خلوص وضع التثبيت متسقة.